


铝单板成型的第一道工序开料和裁切
当铝卷送入铝单板加工厂仓库,正式进入钣金生产环节。而钣金第一道工序,就是开料与裁切。
简单打个比方:就像裁布料做衣服,整卷铝卷就是整匹布,开料裁切,就是把卷材裁成一块块符合图纸的平板,为后面折弯、焊接、喷涂打好底子。下面我们走进车间,看看铝卷怎么变成铝板。
一、开料和裁切,分别是做什么?
两个工序经常连在一起,但分工不一样:
开料(开平):把卷曲的铝卷展开、矫平,解决【卷变平】
裁切:把开好的大板,按图纸裁成目标长宽,解决【大变小】
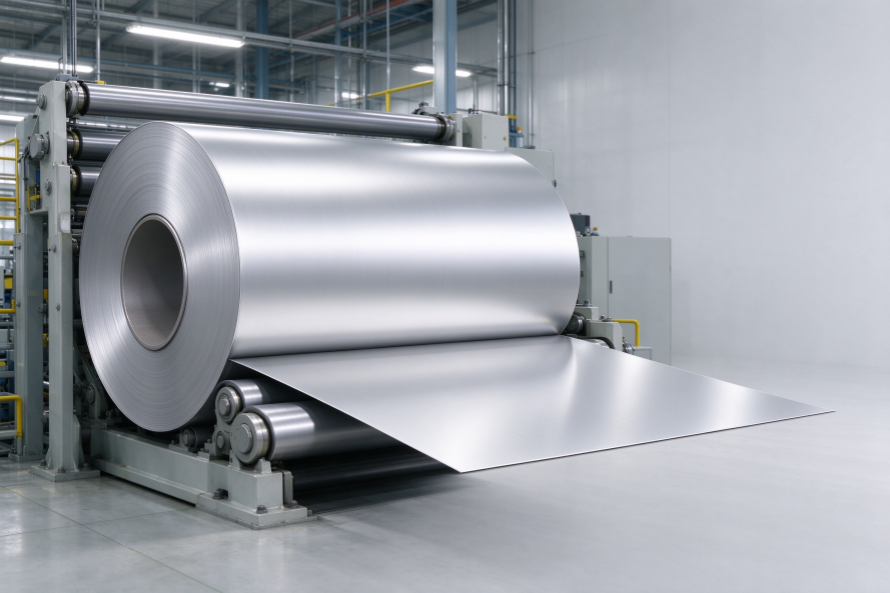
生产线上大多是连续作业:开平线直接对接剪切机,铝卷进料,定尺平板直接出料。少数厚板、特殊尺寸订单,会先统一开平,再单独裁切。
这一步是铝单板生产的第一道关口。裁切尺寸跑偏、边缘毛刺、板面划伤,后面再好的折弯、喷涂都很难补救。
二、开平:把带“卷曲记忆”的铝卷压平
铝卷长期卷绕存放,自带弯曲应力,松开后还会往里卷,需要开平线(横剪线)矫平:
开卷放料:铝卷固定在开卷机上,匀速送料;
矫平去应力:铝板穿过多组交错矫平辊,反复弯折,消除卷曲应力,板面变平整;
伺服定尺:设备按图纸设定长度精准送料,精度可控;
剪切下料:达到设定尺寸自动切断;
自动码垛:成品平板堆叠,流转下道工序。
✅核心管控点
平整度:辊轮压力调不好,板面容易起波浪、翘曲;
尺寸精度:常规定尺误差控制±0.5mm,高精要求可达±0.2mm;
表面防护:来料提前贴保护膜,防止矫平过程划伤;
设备适配:常规开平线适配0.3–6mm铝板,铝单板主流1.5–4.0mm板材都可以稳定加工。
三、裁切:把大板切成图纸需要的形状
开平出来只是标准大板,还要二次裁切,四种常用方式,各有适用场景:
剪板机|直线裁切首选好比大型铡刀,只适合直边切割,速度快、成本低、切口整齐。缺点:切不了曲线、异形。
重点:不同板厚要匹配刀刃间隙,间隙不当会崩刀、板材撕裂、毛刺变大。
数控冲床|冲孔+简单轮廓搭配不同模具,既能裁轮廓,也可以冲角码孔、百叶、冲孔图案。适合批量冲孔板、简单异形。优点精度高;缺点复杂造型不好做,模具存在成本。
激光切割|复杂异形、曲线首选依靠高能激光熔化板材,随便切圆弧、镂空、双曲板展开料,精度可达±0.1mm,切口光滑毛刺少。适合小批量、造型复杂的板。短板:设备贵,切割速度慢一点。
等离子/水刀(小众备选)等离子:适合6mm以上厚铝板,速度快,但切口光洁度一般;水刀:高压磨料冷切割,无热变形,适合怕受热的特殊板材,成本高、效率低,一般很少用。
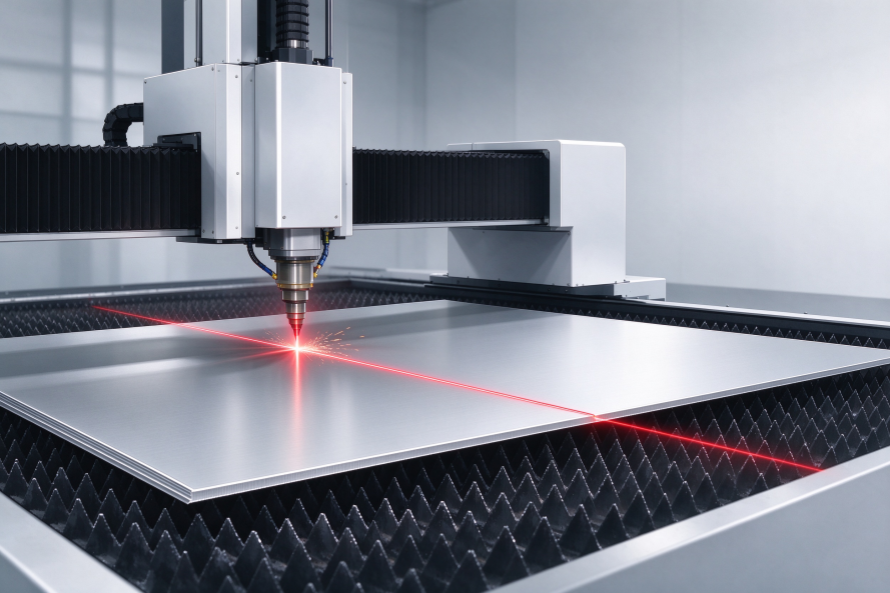
四、裁切环节,抓4个质量关键点
尺寸&对角线:矩形板重点核对对角线差值,对角偏差大,拼缝会歪,直接影响现场安装;所有尺寸严格对标国标偏差要求。
切口质量:切口平整,无撕裂、无明显毛刺;毛刺不仅难看,还容易划伤板材、工人。
板面保护:全程保留保护膜,板和板之间做好隔离,避免摩擦划伤。铝单板是外立面装饰板,表面瑕疵后期很难修复。
板面平整度:压料力不均、矫平不到位,裁切后板子翘曲、起浪,后续折弯、喷涂都会出问题。
五、铝单板开料裁切,和普通钣金件不一样
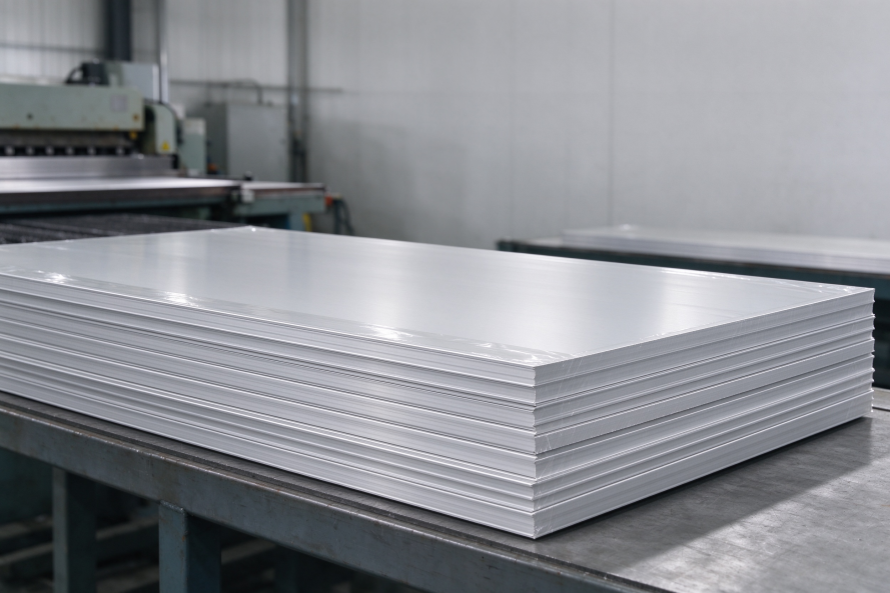
板幅更大:常规单块1–2米,部分超宽板可达3米以上,对工作台、上料配合要求更高;
外观优先级高:外露幕墙用板,板面、边缘瑕疵都直观可见;
必须预留折弯余量:折弯位置提前多放20–30mm加工量,尺寸卡得刚刚好,折弯时料会不够;
板件标识追溯:裁好后贴标签(保护膜上),标注项目号、板块编号、批次,全流程方便核对。
- 上一篇:铝的诞生:从铝土矿到建筑铝材的旅程
- 下一篇:没有了!


